
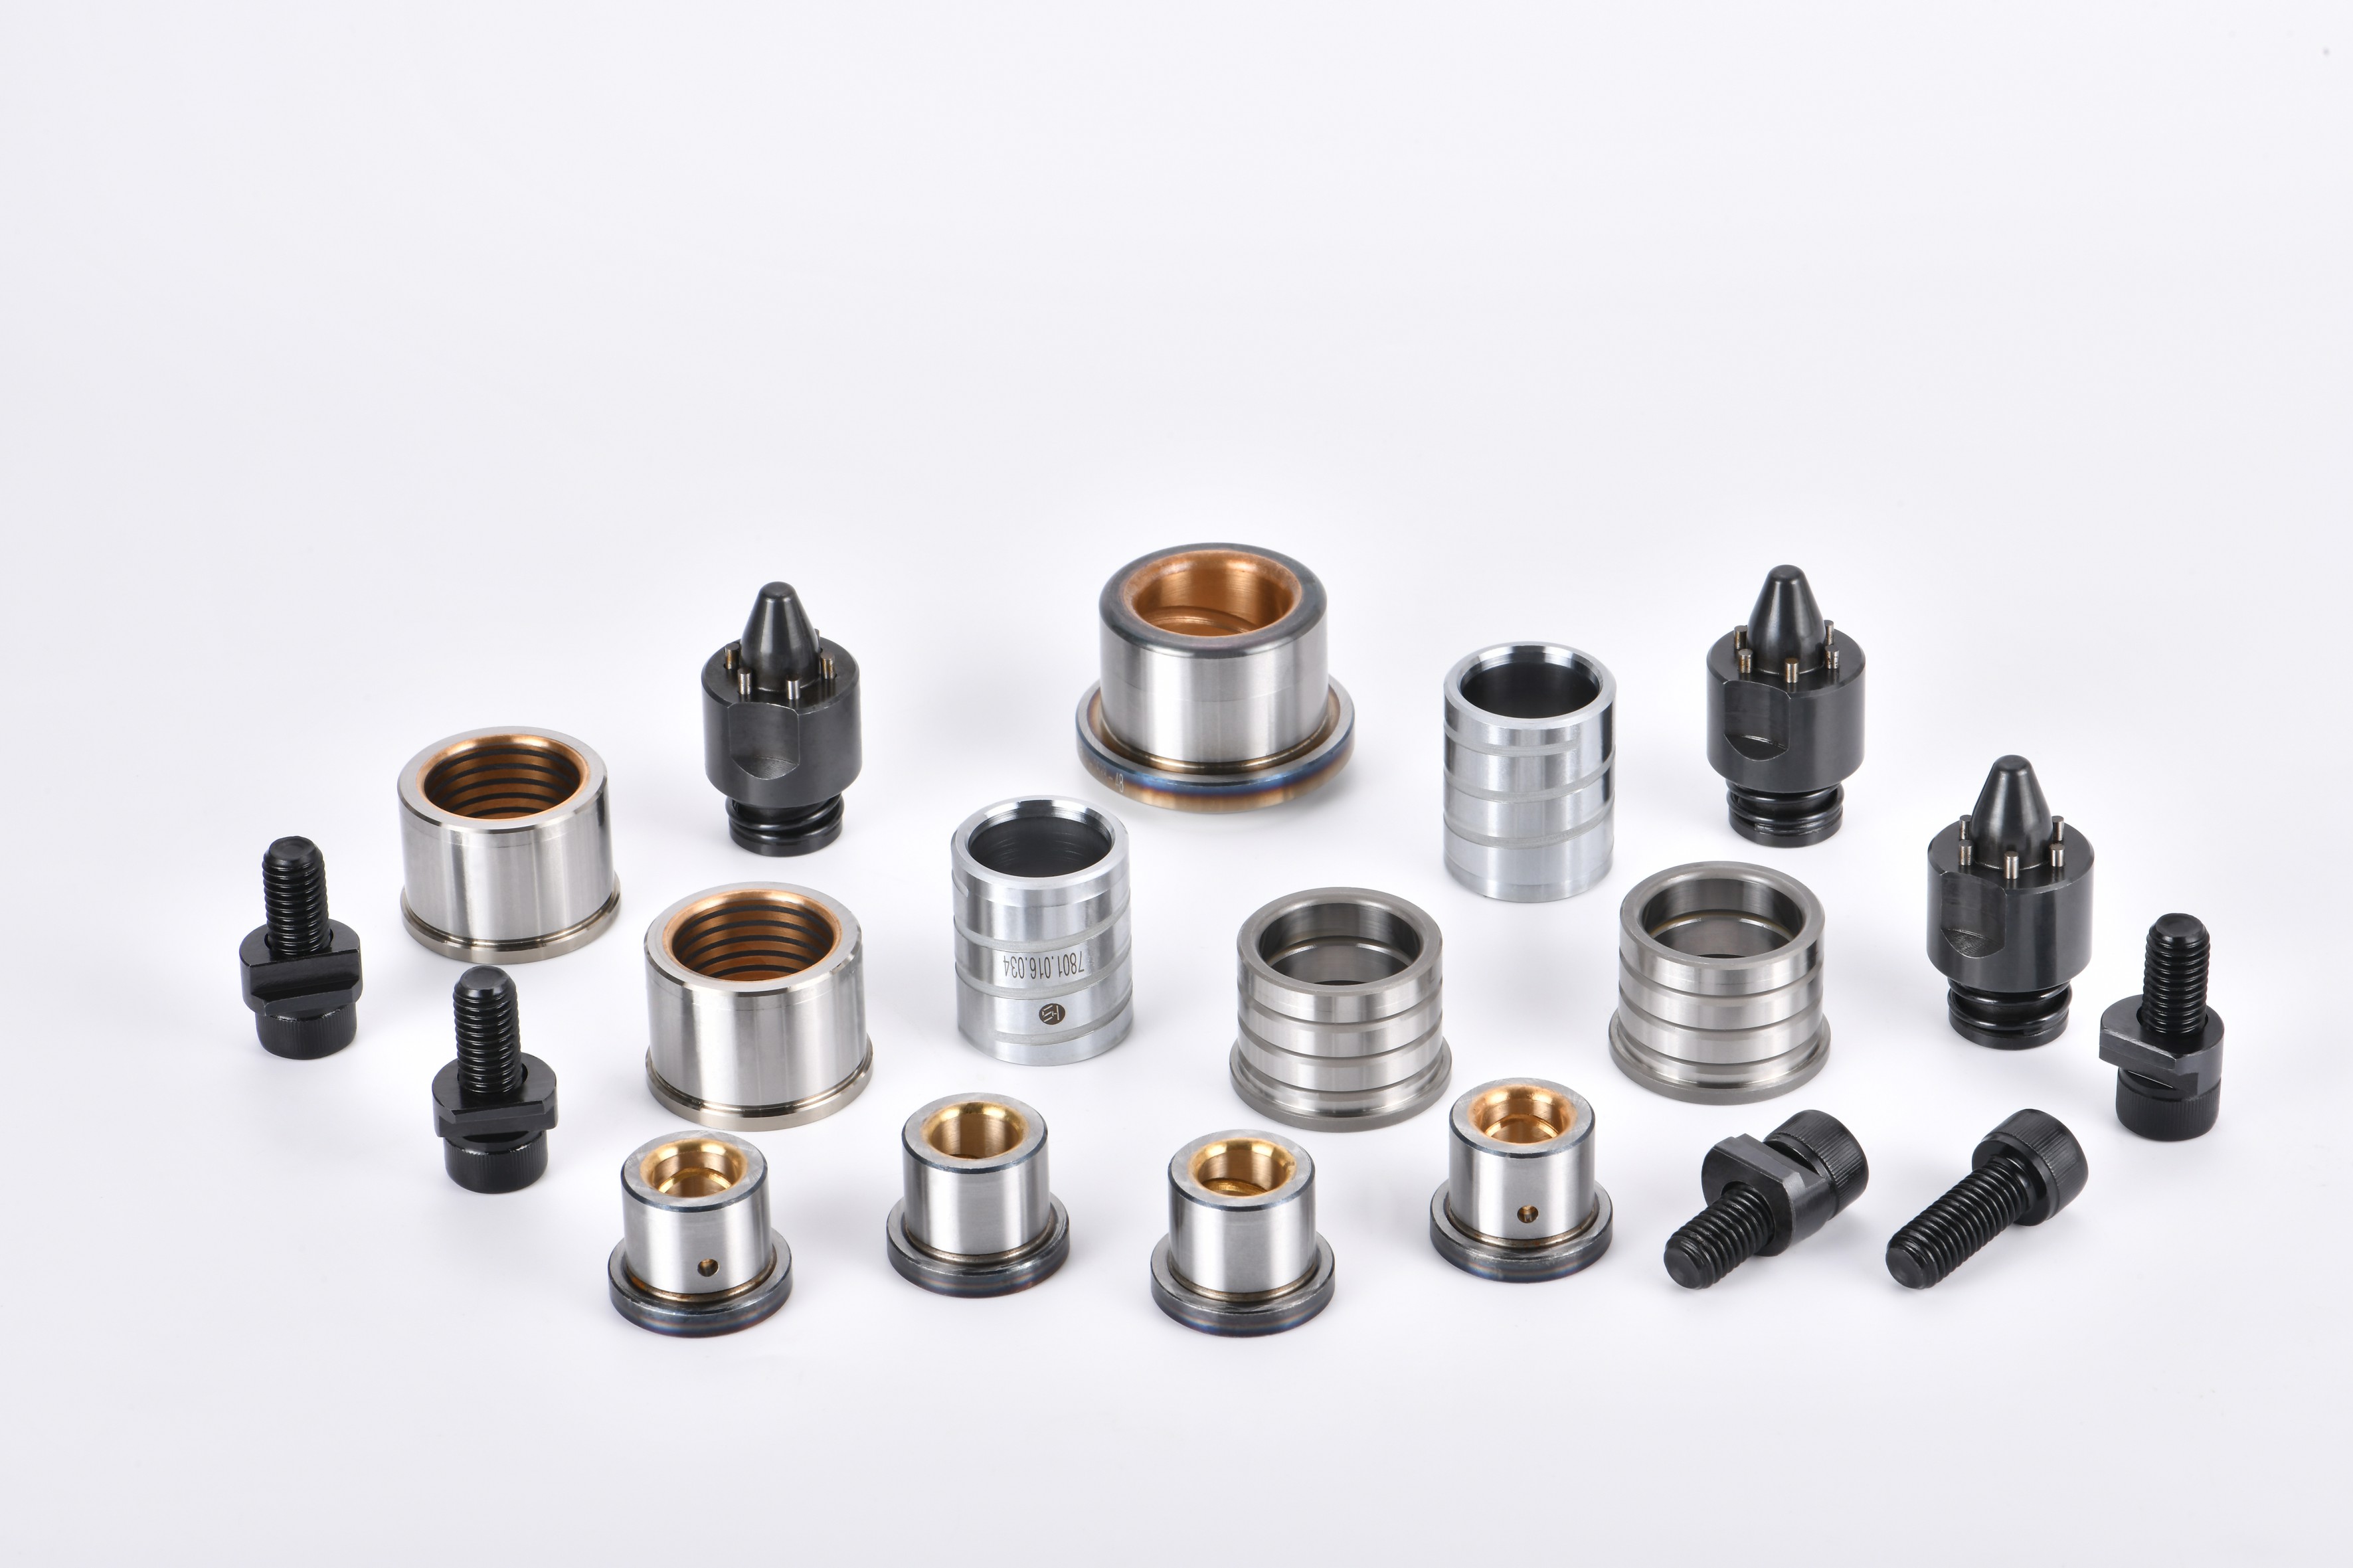
精密模具导柱导套配合间隙计算与选型指南 - 昌瑞模具
详解精密模具导柱导套配合间隙的计算方法、公差选配原则与选型流程。兴宁昌瑞模具深耕精密导向零部件领域12年,提供国标/日标/德标/美标多标准兼容方案,助力模具企业提升导向精度与使用寿命。
引言
在精密模具运行过程中,导柱与导套的配合间隙直接决定导向精度、制品质量和使用寿命。间隙过大,模芯偏移量增加,飞边风险上升;间隙过小,摩擦阻力增大,导柱导套异常磨损甚至卡滞。工程统计显示,模具导向系统失效案例中超过60%与配合间隙选配不当有关。
兴宁昌瑞模具自2014年成立,专注精密模具导向零部件研发制造,累计服务数百家模具企业。本文系统梳理精密模具导柱导套配合间隙的计算方法、公差选配原则和选型流程。
一、导柱导套配合间隙的基本概念
1.1 什么是配合间隙?
配合间隙是指模具导柱外径与导套内径在装配后形成的径向距离差,工程上通常以直径间隙(导套内径与导柱外径的差值)表述。
在精密模具导向系统中,配合间隙需同时满足两方面要求:
导向精度:间隙足够小,确保合模偏差不超过±0.01mm~±0.03mm
运动顺畅:间隙足够大,避免导柱因热膨胀卡滞
两者的矛盾平衡,正是导柱导套间隙计算方法的核心所在。
1.2 间隙对模具性能的影响
表格
间隙状态 导向精度 运动顺畅性 磨损情况 适用场景
间隙过小(<0.005mm) 极高 较差,存在卡滞风险 局部应力大,早期磨损 高精度慢速合模场景
间隙适中(0.01-0.02mm) 高 良好 均匀磨损,寿命正常 常规注塑模具、精密冲压模具
间隙偏大(>0.03mm) 一般 顺畅 偏心冲击导致不均匀磨损 大型粗精度模具
间隙过大(>0.05mm) 低 很顺畅 快速磨损,导柱晃动 不推荐用于精密模具
二、导柱导套间隙计算方法
2.1 基于公差配合的计算模型
导柱导套间隙计算方法的核心是公差配合理论。以滑动配合为例:
直径间隙公式:δ = D_d - d_p
其中 δ 为直径间隙,D_d 为导套实际内径,d_p 为导柱实际外径。
以规格φ20导柱为例演示:
导柱公差h6(上偏差0,下偏差-0.013mm),导套公差H7(上偏差+0.021mm,下偏差0):
上极限间隙:δ_max = 0.021 - (-0.013) = 0.034mm
下极限间隙:δ_min = 0 - 0 = 0mm(过渡配合边界)
平均间隙:δ_avg ≈ 0.017mm
这一平均间隙处于常规注塑模具的推荐范围。实际选用导套配合公差标准时,可根据模具精度等级调整公差组合。
2.2 不同精度等级的公差选配
模具导向零部件间隙标准中,通常按精度等级分为三个层级:
高精度级(精密注塑模具、半导体引线框架模具等):
导柱公差h5 / 导套公差H6,典型间隙0.006mm~0.020mm
导柱导套选配技巧:需采用分组选配法,将导柱和导套按实测尺寸分3-5组,同组配对使用
常规精度级(通用注塑模具、中型冲压模具等):
导柱公差h6 / 导套公差H7,典型间隙0.010mm~0.040mm
导柱导套选配技巧:按公差带加工即可,无需分组选配
粗精度级(大型覆盖件模具、低精度制品模具等):
导柱公差h7 / 导套公差H8,典型间隙0.025mm~0.070mm
2.3 热膨胀间隙修正
实际运行中,模具温度会显著影响精密模具导柱导套配合间隙。以注塑模具为例,模温通常40°C-120°C,导柱导套间隙计算方法需纳入热膨胀修正:
plaintext
1
2
Δδ = (α_sleeve × D × ΔT) - (α_pillar × d × ΔT)
钢质材料线膨胀系数约11.5×10⁻⁶/°C,以φ20导柱、工作温度80°C为例,ΔT=60°C时导柱直径膨胀约0.014mm,即高温下实际间隙比常温减小约0.014mm。因此模具导柱选型方法中,高温模具常温间隙应加大0.005mm~0.015mm作为温度补偿。
三、不同模具类型的导向系统选型要点
3.1 注塑模具导向机构选型
注塑模具是导柱导套主要的应用领域之一。注塑模具导向机构选型需关注以下要素:
导柱直径选择: 小型模具(模板≤300×300mm)选φ16-φ20;中型模具选φ20-φ32;大型模具选φ32-φ50。
配合建议:
标准注塑模具:导柱h6/导套H7,平均间隙约0.020mm~0.030mm
精密注塑模具(制品公差IT6级以上):导柱h5/导套H6,平均间隙约0.010mm~0.015mm
高速注塑模具:间隙取下限值,以抵抗注射冲击
3.2 冲压模具导柱导套配合精度
冲压模具对导柱导套配合精度的要求通常高于注塑模具,因为冲压过程存在较大侧向冲裁力。冲压模具导柱导套配合精度的关键数据:
薄板精冲(料厚<1mm) :推荐间隙0.005mm~0.015mm
中厚板冲裁(料厚1-3mm) :推荐间隙0.010mm~0.025mm
厚板冲裁(料厚>3mm) :推荐间隙0.015mm~0.035mm
滚珠导柱导套间隙可控制在0.002mm~0.005mm,适用于高精度级进模;滑动型间隙通常0.008mm~0.025mm。良好润滑条件下油膜厚度约0.002mm~0.005mm,可有效补偿微小间隙偏差。
四、高精度模具导向系统设计要点
4.1 导柱布局规划
高精度模具导向系统设计中,导柱布局对导向精度影响显著:四导柱等距布局适用于正方形模板;不等距布局适用于长条形模具,侧向力大的方向加密间距;六/八导柱布局用于大型精密模具提升刚性。
4.2 材料匹配与模具导柱导套磨损补偿
表格
导柱材料 导套材料 硬度匹配(HRC) 适用场景
SUJ2(GCr15) CU-2铜合金 导柱60-64 常规滑动导向
SKD11 铜合金+石墨润滑 导柱58-62 自润滑需求场景
SUJ2 SUJ2(内孔淬火) 双方60-64 高精度长寿命需求
SKD61(氮化) 铜合金 导柱表面≥900HV 高温模具场景
模具导柱导套磨损补偿策略包括:采用弹性预紧导套自动消除间隙增量;选用PVD涂层导柱(表面硬度2500-3300HV)延缓磨损;建议每50万次合模后检测配合间隙,增大超过初始值50%时更换。
五、精密导柱导套厂家的选型建议
选择精密导柱导套厂家时,建议从以下维度评估:
加工精度:导柱外径圆度偏差≤0.003mm、表面粗糙度Ra≤0.2μm为高精度级
多标准兼容:具备国标、日标、德标、美标产品线的厂家可灵活满足出口需求。兴宁昌瑞模具全线产品支持四大标准体系兼容
质量管控:来料光谱分析、过程三坐标测量、出厂全检配合抽检
交期能力:标准品3-5个工作日,非标定制7-15个工作日
总结
精密模具导柱导套配合间隙的计算与选型是模具导向系统设计的关键环节。合理的间隙需综合考虑公差配合、热膨胀效应、模具类型、运行速度等多重因素。通过科学的导柱导套间隙计算方法和规范化的导柱导套选配技巧,可有效提升模具导向精度和使用寿命。
兴宁昌瑞模具凭借12年精密导向零部件制造经验,具备多标准兼容的全品类供应能力,致力于为客户提供高精度、长寿命的模具导柱导套解决方案。
常见问题(FAQ)
Q1:精密模具导柱导套配合间隙一般取多少合适?
常规精密模具的导柱导套配合间隙推荐取0.010mm~0.025mm。注塑模具导向机构选型建议间隙0.008mm~0.018mm,冲压模具导柱导套配合精度要求更高,建议间隙0.005mm~0.020mm。采用滚珠型可进一步缩小至0.002mm~0.005mm。
Q2:导柱导套间隙计算方法是什么?
导柱导套间隙计算方法基于公差配合理论,核心公式为直径间隙 = 导套实际内径 - 导柱实际外径。通过选取不同公差等级组合(如导柱h5/h6/h7配合导套H6/H7/H8),可获得不同间隙范围。高精度模具导向系统设计中还需叠加温度修正量。
Q3:模具导柱选型方法有哪些要点?
模具导柱选型方法需综合考虑模具类型、模板尺寸和精度等级。小型模具选φ16-φ20,中型选φ20-φ32,大型选φ32-φ50。精密注塑模具选用h5/H6公差配合,常规模具选用h6/H7配合。模具导柱选型方法中,高温工况还需预留热膨胀补偿量。
Q4:导套配合公差标准有哪些参考依据?
导套配合公差标准主要参考:国标GB/T 12445、日标JIS B 5062及MISUMI目录、德标DIN 9838、美标DME/PUNCH目录。各标准对公差等级和配合间隙均有明确规定,精密导柱导套厂家的产品应满足对应标准精度要求。
Q5:模具导向零部件间隙标准如何确定?
模具导向零部件间隙标准的确定需结合模具类型和精度等级。精密注塑模具参考间隙0.008mm~0.020mm,冲压模具参考间隙0.005mm~0.035mm,大型粗精度模具可放宽至0.025mm~0.070mm。具体数值应根据导柱导套选配技巧中的公差配合计算确定。
Q6:高精度模具导向系统设计中,温度对间隙的影响如何修正?
高精度模具导向系统设计中,温度影响通过热膨胀修正计算。钢质导柱在温差60°C时,φ20导柱直径膨胀量约0.014mm。设计时应在常温装配间隙基础上加大0.005mm~0.015mm。对于温差更大的场景,可选用线膨胀系数较低的材料或恒温控制方案。
Q7:精密导柱导套厂家如何评估质量?
评估精密导柱导套厂家需关注:加工精度(圆度偏差≤0.003mm、Ra≤0.2μm)、质量管控体系(来料光谱分析+三坐标过程检测+出厂全检)、多标准兼容能力(国标/日标/德标/美标)。兴宁昌瑞模具全线产品支持四大标准体系,标准品3-5个工作日交付。
Q8:模具导柱导套磨损补偿有哪些有效措施?
模具导柱导套磨损补偿的主要措施:采用弹性预紧导套自动消除间隙增量;选用PVD涂层导柱(硬度2500-3300HV)延缓磨损;每50万次合模后检测间隙,增大超过初始值50%时更换。选择硬度匹配的材料组合也是有效策略。